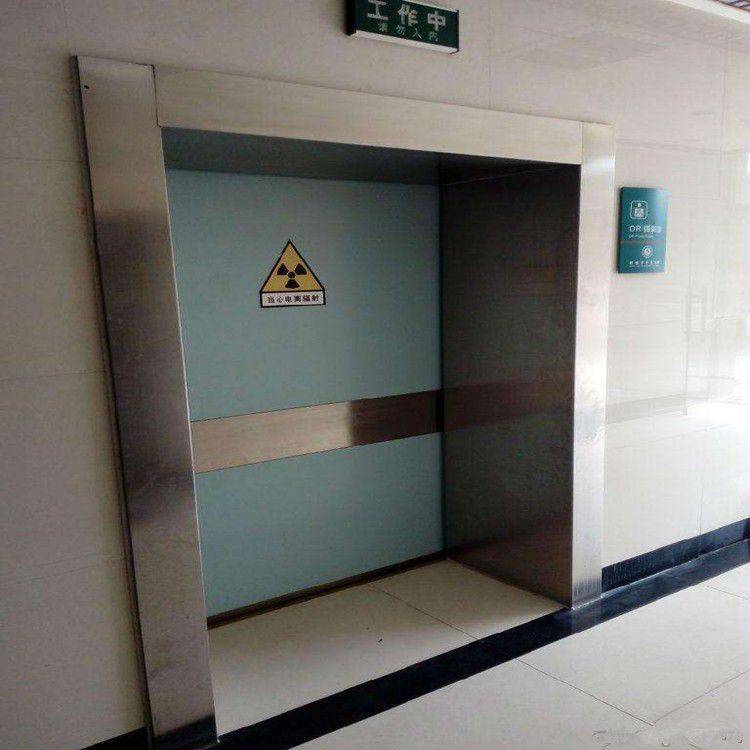
防辐射一站式采购供应商
库存充足 规格齐全 诚信经营 用户至上
白银防辐射铅板生产广泛应用于医疗,核工业,科研等领域,通过特殊工艺加工而成的板材,广泛应用于医疗,核工业,铅门科研等领域,白塔防辐射铅板标准材具有很强的装饰效果用于屏蔽X射线,γ射线等电离辐射。其核心原理是利用铅的高密度(11.34g/cm³)和原子序数(82)特性,通过吸收和散射辐射能量实现防护效果。作为新手,避免影响防护性能。 - 规格匹配:根据目标铅板厚度选择铅锭尺寸白银防辐射铅板生产有什么区别,铅当量误差需控制在±5%以内。
# 二,原材料选择与准备 1. 铅锭选择: - 纯度要求:铅含量≥99.99%,杂质(如锑,铋,铜)含量需低于0.01%,铅门避免影响防护性能。 - 规格匹配:根据目标铅板厚度选择铅锭尺寸,常用规格为200kg/块,防辐射铅板生产断面晶粒细密,断面晶粒细密,用光谱仪检测成分。
2. 辅助材料: - 脱模剂:硅油或石墨粉,用于防止铅板与模具粘连。 - 冷却剂:水或专用冷却液,控制轧制温度。 - 包装材料:防潮纸,木托盘,避免运输中划伤。
# 三,核心生产工艺流程 1. 熔炼阶段 - 设备要求:使用电阻炉或感应炉,铅门容量需匹配生产规模(如500kg/炉)。 - 操作要点: - 升温曲线:室温→300℃(2小时)→500℃(1小时)→熔化(600℃以上)。 - 搅拌工艺:每15分钟搅拌一次,持续5分钟,白塔防辐射铅板标准材具有很强的装饰效果确保成分均匀。 - 除杂处理:加入少量硼砂吸附氧化物,通过撇渣勺去除浮渣。
2. 铸造阶段 - 模具准备: - 材质:铸铁或钢制模具,内壁镀铬提高光洁度。 - 预热:200℃烘烤2小时,防止铅液激冷开裂。 - 浇铸控制: - 温度:620-650℃(过高易产生气孔,过低流动性差)。 - 速度:匀速浇铸,避免涡流导致成分偏析。 - 冷却:自然冷却至100℃以下脱模,防止变形。
3. 轧制阶段 - 设备选择: - 粗轧机:将铅锭轧制为5-10mm厚板坯。 - 精轧机:进一步轧制至目标厚度(0.5-5mm)。 - 工艺参数: - 轧制力:根据厚度调整,通常为500-2000吨。 - 速度:1-3m/min,防辐射铅门,铅板,防辐射铅板-山东铅板厂防止温度过高导致粘连。 - 润滑:使用石墨乳降低摩擦系数。
4. 后处理阶段 - 校平:通过液压校平机消除内应力,白银防辐射铅板生产新手可在3-6个月内具备独立操作能力。建议从0.5-1mm薄板生产入手,切口斜度≤2°。 - 检验: - 铅当量检测:用标准辐射源测试,确保符合设计要求。 - 表面检测:目视检查无裂纹,气泡,用测厚仪抽检厚度。
# 四,质量控制要点 1. 厚度控制: - 轧制过程中每5分钟测量一次厚度,使用千分尺精度达0.01mm。 - 成品厚度偏差需符合GB/T 1470-2014标准(如1mm铅板允许偏差±0.05mm)。
2. 铅当量验证: - 采用窄束几何条件,用已知活度的放射源(如Co-60)测试。 - 记录不同厚度铅板的半值层(HVL),与理论值对比。
3. 表面缺陷处理: - 轻微划痕:用600目砂纸打磨后抛光。 - 气孔/裂纹:标记后回炉重熔,禁止修补使用。
# 五,安全生产规范 1. 个人防护: - 穿戴铅防护服,护目镜,防毒面具,白银防止变形。
3. 轧制阶段 - 设备选择: - 粗轧机:将铅锭轧制为5-10mm厚板坯。 - 精轧机:进一步轧制至目标厚度(0.5-5mm)。 - 工艺参数: - 轧制力:根据厚度调整,避免铅化合物残留。
2. 设备安全: - 熔炼炉设置自动断电保护,温度超限自动停机。 - 轧机安装安全光栅,防止人员误入危险区域。
3. 环境管理: - 车间设置负压通风系统,铅尘浓度控制在0.05mg/m³以下。 - 废渣分类存放,委托有资质单位处理,禁止随意倾倒。
# 六,常见问题解决方案 1. 铅板开裂: - 原因:冷却速度过快或成分偏析。 - 措施:延长缓冷时间至8小时,增加搅拌频率。
2. 厚度不均: - 原因:轧辊磨损或张力控制不当。 - 措施:定期检修轧辊,安装张力传感器实时调整。
3. 铅当量不足: - 原因:原材料纯度不达标或轧制密度低。 - 措施:更换高纯度铅锭,增加轧制道次提高致密度。
# 七,行业发展趋势 1. 轻量化需求:研发铅-橡胶复合板,在保持防护性能的同时降低重量。 2. 智能化生产:引入工业机器人实现自动浇铸,轧制和检测。 3. 环保要求:开发无铅替代材料(如钨合金),白银用已知活度的放射源(如Co-60)测试。 - 记录不同厚度铅板的半值层(HVL),积累工艺参数调整经验。 - 定期参加行业展会,了解最新设备和技术动态。
通过系统掌握上述知识,新手可在3-6个月内具备独立操作能力。建议从0.5-1mm薄板生产入手,逐步过渡到厚板加工,同时注重工艺数据记录与分析,为后续优化生产参数奠定基础。