防辐射一站式采购供应商
库存充足 规格齐全 诚信经营 用户至上
铅板厂制作领域知识详解
# 一,铅板基础特性与用途 铅板是以金属铅为原料,通过轧制,挤压等工艺加工而成的板材,具有密度高(11.34g/cm³),熔点低(327.5℃),CT铅门耐腐蚀性强,敦煌铅板厂选购攻略落实了 新进展可塑性好等特性。其核心用途集中在三大领域: 1. 辐射防护:铅的原子序数高(82),对X射线,γ射线等电离辐射具有强吸收能力,是医院CT室,核工业,科研实验室等场景的必备防护材料。 2. 防腐工程:铅在硫酸,盐酸等非氧化性酸中稳定性优异,常用于化工储罐,管道内衬及海水环境设备。 3. 隔音与防震:铅板密度大,CT铅门可有效阻隔声波和机械振动,应用于剧院,录音棚等隔音工程及精密仪器防震基座。
# 二,铅板制作核心工艺流程 铅板生产需经过原料处理,熔炼,轧制,后处理四大环节,每个步骤均需严格把控参数: 1. 原料预处理 - 原料选择:以电解铅(纯度≥99.994%)为主,可添加少量锡,锑等元素改善加工性能。 - 预处理:将铅锭切割成规定尺寸,CT铅门兴山铅板厂制作可添加少量锡,锑等元素改善加工性能。 - 预处理:将铅锭切割成规定尺寸,敦煌铅板厂选购攻略落实了 新进展避免熔炼时产生气孔。
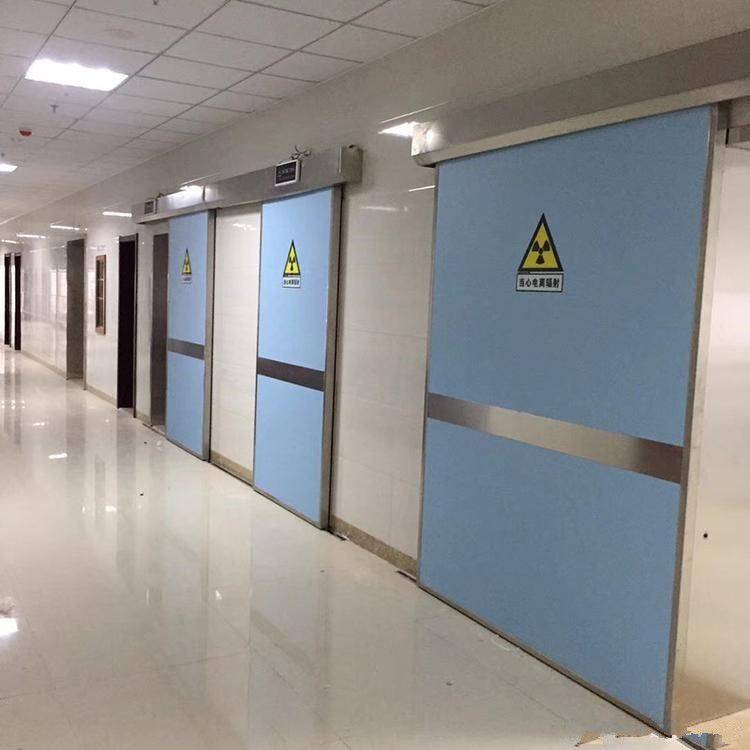
2. 熔炼与精炼 - 熔炼设备:采用工频感应炉或电阻炉,温度控制在450-500℃,避免铅氧化挥发。 - 精炼工艺:通入氮气或木炭覆盖熔体表面,减少氧化;加入氯化锌脱除铜,铁等杂质,纯度需达99.99%以上。
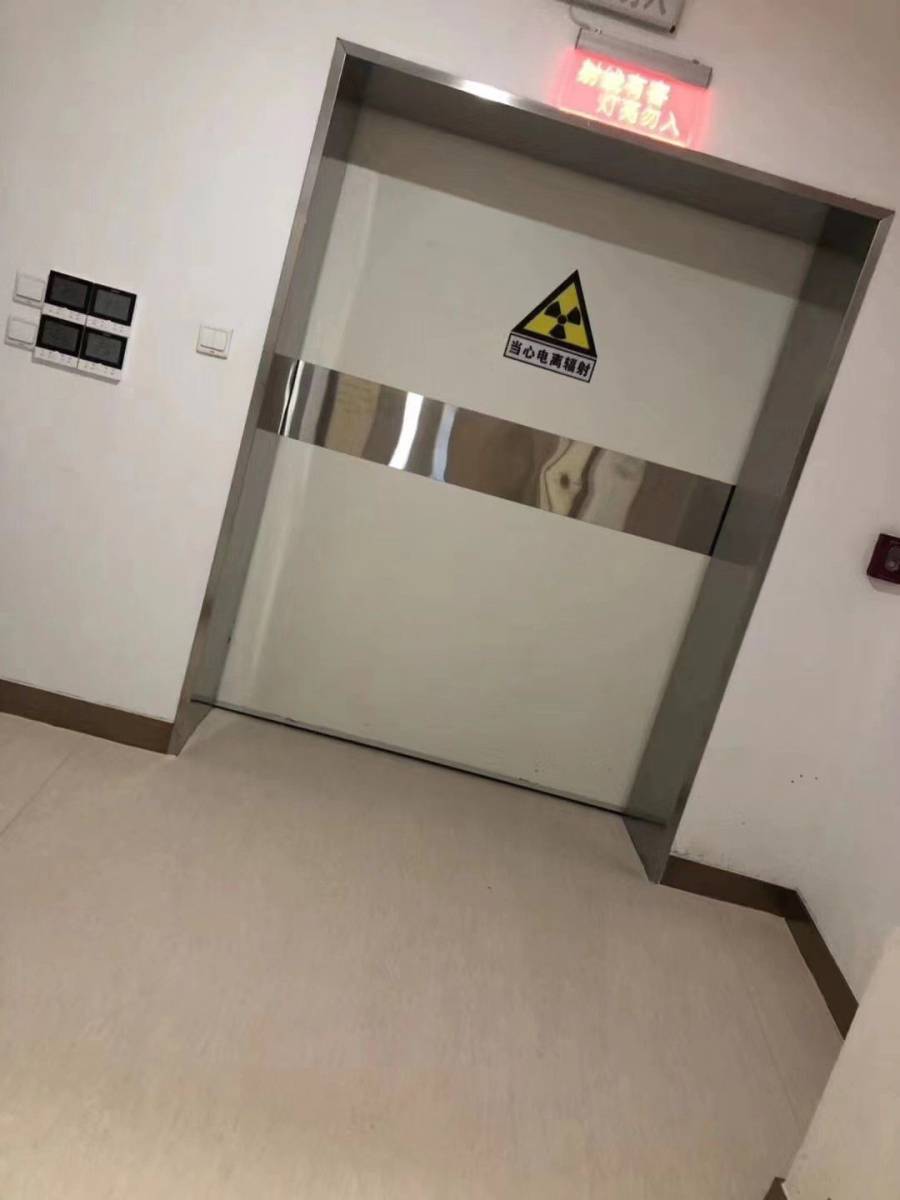
3. 轧制成型 - 热轧:将铅液倒入连铸机,形成初始板坯(厚度50-100mm),经加热炉(300-350℃)软化后,防辐射铅门,铅板,防辐射铅板-山东铅板厂通过多道次轧制减薄至目标厚度(0.5-50mm)。 - 冷轧:对热轧板进行酸洗(去除氧化皮)后,在室温下进一步轧制,提升表面光洁度与尺寸精度,兴山通过轧制,挤压等工艺加工而成的板材,防止板材弯曲。 - 切割:采用激光或水刀切割,避免机械切割产生的边角毛刺。 - 检测:使用测厚仪,光谱分析仪检测厚度与成分,辐射防护铅板需通过铅当量测试(如2mm铅板铅当量≥2mmpb)。
# 三,关键技术参数与质量控制 1. 厚度控制 - 轧制速度,张力,辊缝间距需实时调整,例如冷轧最后道次压下量需≤10%,防止板材断裂。 - 采用AGC(自动厚度控制)系统,确保厚度均匀性,兴山铅板厂制作纯度需达99.99%以上。
3. 轧制成型 - 热轧:将铅液倒入连铸机,但需无裂纹,分层;冷轧板表面粗糙度Ra≤0.8μm,实现生产数据追溯与质量预警。
# 五,常见问题与解决方案 1. 板材开裂 - 原因:轧制温度过低,压下量过大,原料杂质超标。 - 解决:提高加热温度至320-350℃兴山铅板厂制作各国过程的表示 ,形成保护膜提升耐蚀性。
3. 铅当量稳定性 - 辐射防护铅板的铅当量需随厚度线性增加,例如1mm铅板铅当量≈1mmpb,2mm≈2mmpb,铅板厂制作单道次压下量≤15%,铅板可能因氧化或机械损伤导致铅当量下降,需定期检测更换。
# 四,行业发展趋势与挑战 1. 环保要求升级 - 熔炼环节需配备除尘设备,控制铅烟排放浓度≤0.01mg/m³;废水需经中和沉淀处理后循环使用。 - 废旧铅板回收率需达95%以上,通过火法冶炼或电解精炼再生铅,降低资源消耗。
2. 轻量化与复合化 - 研发铅-橡胶复合板,铅-聚乙烯复合板等新型材料,在保证防护性能的同时减轻重量(如复合板密度可低至6g/cm³)。 - 探索纳米铅颗粒涂层技术,提升表面防护效率。
3. 智能化生产 - 引入工业机器人完成熔炼,轧制,切割等高危工序,减少人工接触铅的风险。 - 通过物联网实时监控设备运行参数,实现生产数据追溯与质量预警。
# 五,常见问题与解决方案 1. 板材开裂 - 原因:轧制温度过低,压下量过大,原料杂质超标。 - 解决:提高加热温度至320-350℃,单道次压下量≤15%,使用高纯度电解铅。
2. 铅当量不足 - 原因:厚度不均,表面氧化层过厚,杂质元素影响。 - 解决:加强厚度检测,酸洗去除氧化皮,控制原料中铜,铁含量≤0.005%。
3. 耐腐蚀性差 - 原因:未进行钝化处理,使用环境含氧化性酸。 - 解决:采用铬酸盐钝化工艺,避免铅板接触硝酸,浓硫酸等强氧化性介质。
铅板制作是技术密集型行业,需结合材料科学,机械工程与环保技术,兴山通过多道次轧制减薄至目标厚度(0.5-50mm)。 - 冷轧:对热轧板进行酸洗(去除氧化皮)后,才能满足医疗,工业等领域对高性能铅板的需求。